

 Lager
Lager
 Gehäuse/-Einheiten
 Lineartechnik
 Keilriemen
 Dichtungen
FAG
| Mengenstaffel | Ihr Rabatt | Stückpreis |
|---|---|---|
| 2 | 13,11 € | 249,17 € |
| 5 | 26,23 € | 236,05 € |
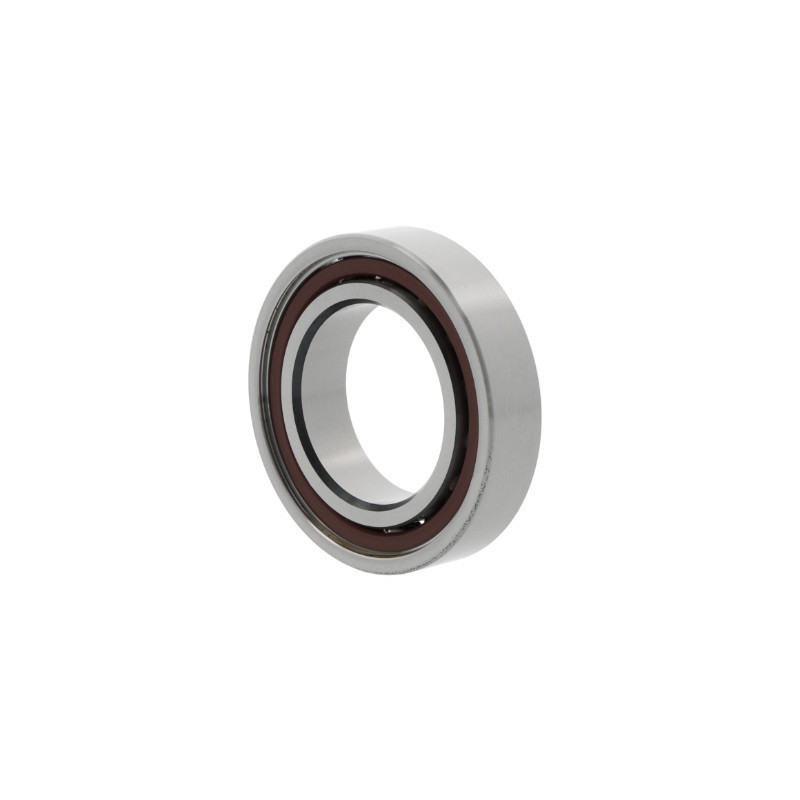
Mit einer Bohrung von 55 mm, einem Außendurchmesser von 90 mm sowie einer Breite von 18 mm verbindet diese Ausführung von FAG kompakte Dimensionen mit hoher Steifigkeit. Die Konstruktion nimmt kombinierte radiale und axiale Belastungen präzise auf und unterstützt einen gleichmäßigen Rundlauf bei anspruchsvollen Bearbeitungsprozessen.
Dieses Präzisionslager kommt vorrangig in Werkzeugmaschinenspindeln zum Einsatz, bei denen es auf minimale Formabweichungen und exakte Führung der Welle ankommt. Durch die hohe Fertigungsgüte führt das Lager Spindelwellen auch bei wechselnden Schnittkräften vibrationsarm. Zudem eignet sich diese Ausführung für Lagerungsanordnungen im Präzisionsmaschinenbau, die neben hoher Führungsgenauigkeit auch eine zuverlässige Aufnahme kombinierter Kräfte bei hohen Drehzahlen erfordern.
Bei der Montage und Auslegung des Lagers kommt es auf die genaue Passungswahl von Gehäuse und Welle an, da Spindellager empfindlich auf Verspannungen reagieren. Vor dem Einbau sind die exakten Anschlussmaße von 55 mm an der Welle und 90 mm im Gehäusesitz abzugleichen. Für einen reibungsarmen Betrieb sollten zudem Schmierstoffart und Schmierstoffmenge sorgfältig auf die jeweiligen Drehzahlen und Umgebungsbedingungen abgestimmt werden.
Das Lager weist einen Innendurchmesser von 55 mm, einen Außendurchmesser von 90 mm und eine Breite von 18 mm auf. Diese standardisierten Hauptabmessungen ermöglichen eine passgenaue Integration in präzise Spindelgehäuse und Lagerbohrungen im Werkzeugmaschinenbau.
Spindellager gehören zur Gruppe der Hochgenauigkeitslager und weisen engere Fertigungstoleranzen hinsichtlich Rundlauf und Planlauf auf. Diese Bauart widersteht hohen dynamischen Beanspruchungen und führt Spindelwellen mit hoher Wiederholgenauigkeit, was die Oberflächengüte bei Zerspanungsprozessen verbessert.
Die Bauart ist dafür ausgelegt, gleichzeitig wirkende Radiallasten und einseitig gerichtete Axiallasten aufzunehmen. In typischen Werkzeugmaschinenanordnungen werden Spindellager gegeneinander angestellt montiert, um eine definierte Vorspannung zu erzeugen und die Systemsteifigkeit der Welle zu erhöhen.
Absolute Sauberkeit am Montageplatz ist elementar, da kleinste Schmutzpartikel die Laufgenauigkeit beeinträchtigen und zu vorzeitigem Verschleiß führen. Wellen- und Gehäusesitze müssen exakt entgratet, gesäubert und mit geeigneten Hilfsmitteln spannungsfrei montiert werden.
Die Schmierung erfolgt je nach Einsatzfall über Hochgeschwindigkeits-Wälzlagerfett oder eine kontinuierliche Öl-Luft-Schmierung. Verwenden Sie Schmierstoffe, die speziell für Spindellagerungen freigegeben sind, und stimmen Sie Nachschmierfristen präzise auf die jeweilige Betriebsdrehzahl ab.